
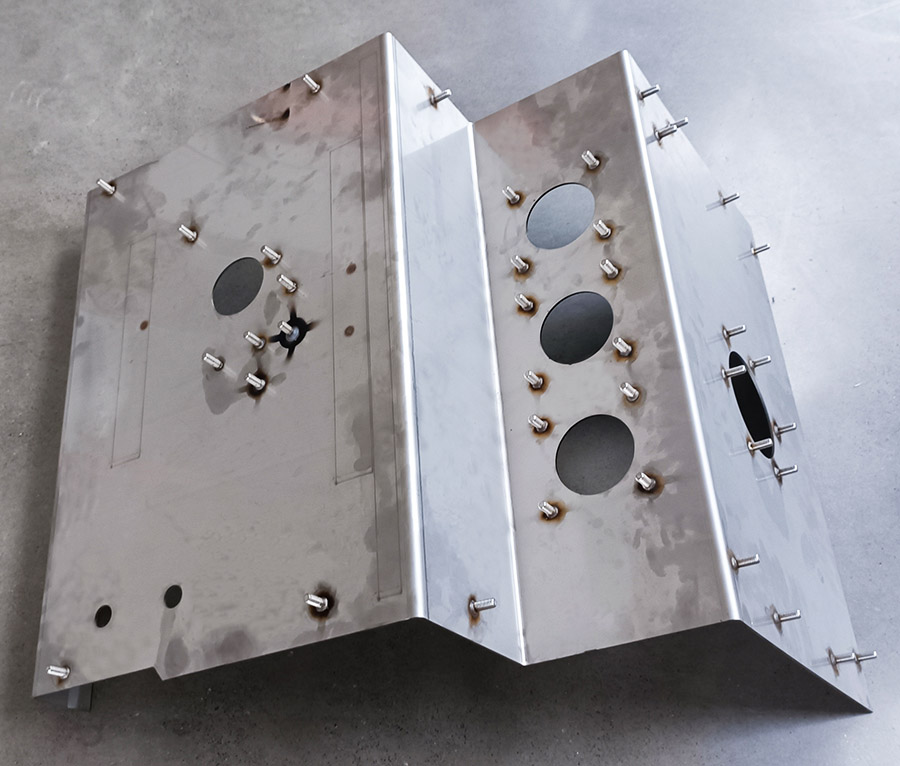
充气柜里,开关本体、操动机构、内部支撑件,都落在气箱箱体上面那一颗颗螺柱上。
螺柱不只是 “固定点”—— 它是整个内部元器件的安装基准,也是气室密封面的一部分。
所以当一颗螺柱焊偏了,哪怕只是一毫米 —— 划线偏一点、翻面重新装夹基准跑一点、枪头没垂直导致电弧偏吹一点 —— 后面就不再是 “误差”,而是装不上:安装孔对不准,强行装配会把应力带进密封结构,气密性和机械寿命一起付出代价。而这类问题,往往要到总装工位才暴露,返修的是整只内胆。
有没有一种方法,能彻底解决螺柱焊偏移?
有。思路不是 “让师傅焊得更准”,而是 —让位置不再由人决定。
针对充气柜行业,我们开发了这款充气柜专用数控螺柱焊多面体加工设备,可实现充气柜气箱的自动拉弧螺柱焊 —既保护气室的气密性,也守住内部元器件的安装基准。
为什么用拉弧,不用储能(电容放电)焊?
拉弧熔深大、熔合充分,接头的强度和密封性适合承压内胆与中厚板;储能焊热输入小、适合薄板小螺柱,但熔深浅。内胆要保气密,拉弧是更稳的选择。

充气柜专用数控螺柱焊多面体加工设备
变位机(带升降轴):回转实现周向分度,翻转把顶面、底面、侧面、端面依次翻至施焊角度,升降轴负责补偿各面的高度差。这三轴配合,可以用短行程、高刚性结构覆盖多面体内的全部焊点,不必做长行程龙门,定位精度与刚性都更有保障;升降轴还省掉了大量空走行程,直接改善节拍。
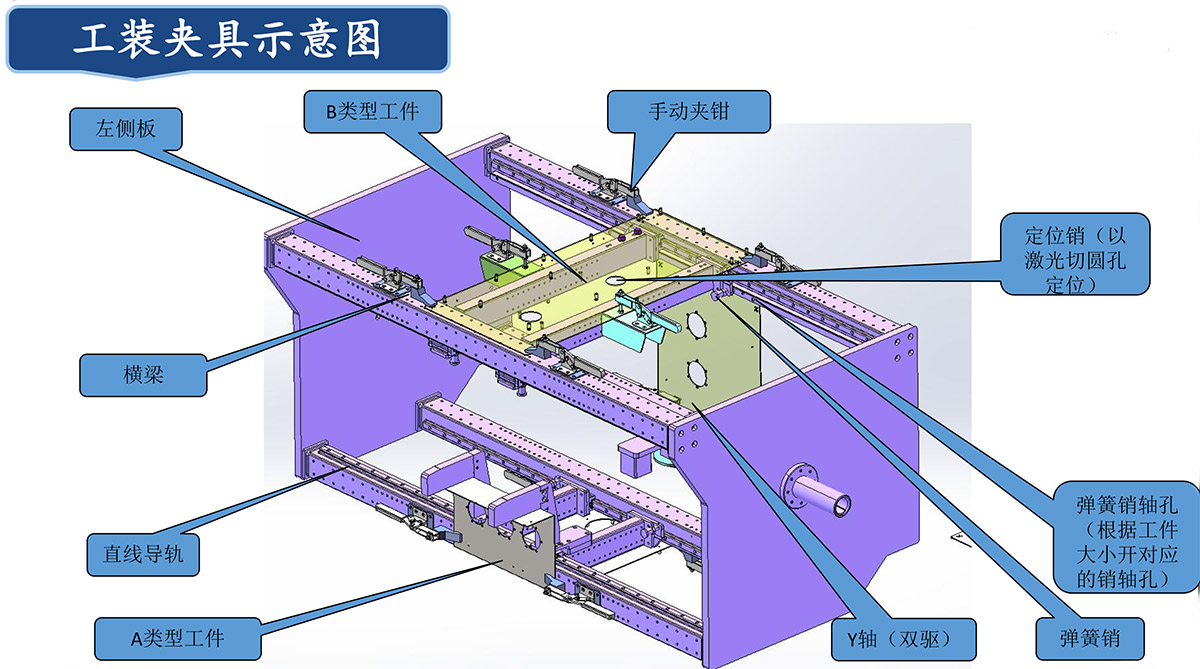
工装夹具:兼容工件类型:A 型 / B 型(可扩展);工装换型方式:弹簧销切换销轴孔位,无需换工装;定位基准:工件激光切圆孔(定位销取基准);夹紧方式:手动夹钳,多点压紧;直线传动:直线导轨 + Y 轴双驱同步
拉弧螺柱焊枪:熔深大、结合强度高,焊后螺柱与母材基本全截面熔合,密封性与承载能力是承压内胆该有的水平;配自动送钉、气动提升,枪头姿态由变位机保证垂直,把 “靠手感” 变成 “靠伺服”。
一次装夹,基准固定。回转、翻转、升降全部由程序分度,不再二次装夹,累积误差没有生成的机会;
数控定位。螺柱位置来自程序与工件坐标系标定,不划线、不靠样板,同批同位置姿态偏差;
变位机把面摆正,焊枪始终垂直。电弧正对焊点,偏弧与磁偏吹失去前提;
在线判定。提升高度、插入行程、电流与时间曲线逐颗比对,超差当场报警并锁定坐标;
分区对称跳焊 + 精准能量 + 刚性夹持,焊完内胆尺寸稳定,基准不 “跑”。
一句话概括:偏移从 “随机的、事后才发现的误差”,变成 “程序给定的、当序可判的参数”。
螺柱偏移,从来不是 “焊得好不好” 的问题,而是 “位置由谁决定” 的问题。
把这套判断交给数控设备和变位机之后,我们不再赌师傅的手稳 ——每一颗螺柱,都落在它该在的地方。

扫一扫
扫一扫
 18137768096


 豫公网安备 41030502000440号